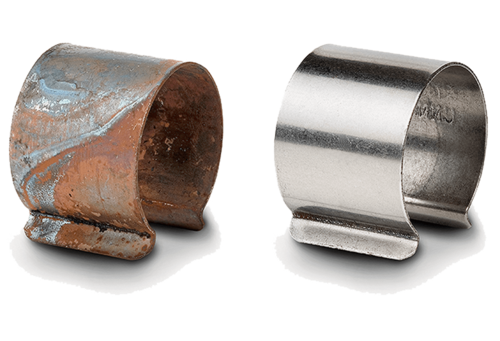

Dans le domaine des composants destinés à l'industrie aérospatiale, il ne s'agit pas seulement d'obtenir des surfaces brillantes : la sécurité du trafic aérien et l'efficacité des moteurs sont au premier plan. Les exigences en matière de qualité du traitement de surface sont donc très élevées.
Les principaux fabricants mondiaux de composants pour aéronefs utilisent nos installations comme solution économique pour le traitement de surface de leurs pièces.
- Dans les moteurs, la tribofinition contribue de manière décisive à une efficacité énergétique élevée et à une faible émission sonore.
- Elle garantit la stabilité des pièces structurelles du fuselage et des ailes
- et affine les surfaces des petites pièces.
Dans de nombreux aéronefs, la qualité des surfaces de nombreux composants et la configuration des profils jouent un rôle déterminant.
Les surfaces des composants de moteur soumis à un écoulement d'air doivent présenter des rugosités définies avec précision afin d'obtenir un rendement élevé, une faible consommation de carburant et un niveau sonore minimal. De plus, lors de l'usinage mécanique, la forme d'origine doit être conservée avec exactitude et de manière reproductible.
- Pour les pièces structurelles, il est notamment essentiel d'effectuer l'ébavurage et l'arrondissage des arêtes de manière ciblée afin de prévenir l'apparition de fissures.
- De nombreuses pièces moulées et fraisées présentent des formes complexes ; les contours internes doivent eux aussi être parfaits.
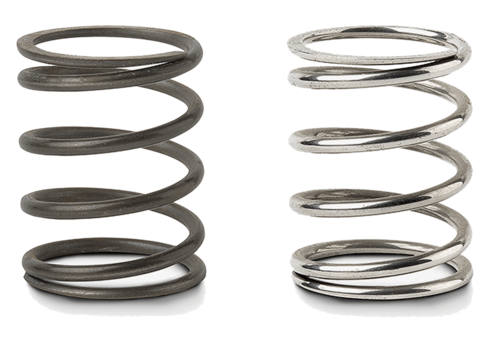
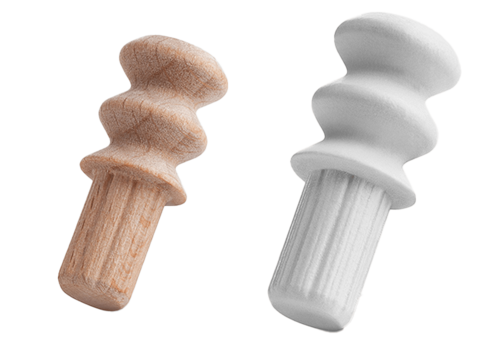
- Les petites pièces doivent être dotées de revêtements de protection ou fonctionnels robustes et durables.
Afin de garantir une sécurité maximale, seuls des procédés certifiés ainsi que des produits de traitement certifiés peuvent être utilisés pour de nombreux processus.



En douceur et reproductible
Tribofinition – La solution qui a fait ses preuves
La tribofinition des composants destinés à l'industrie aéronautique est synonyme de :
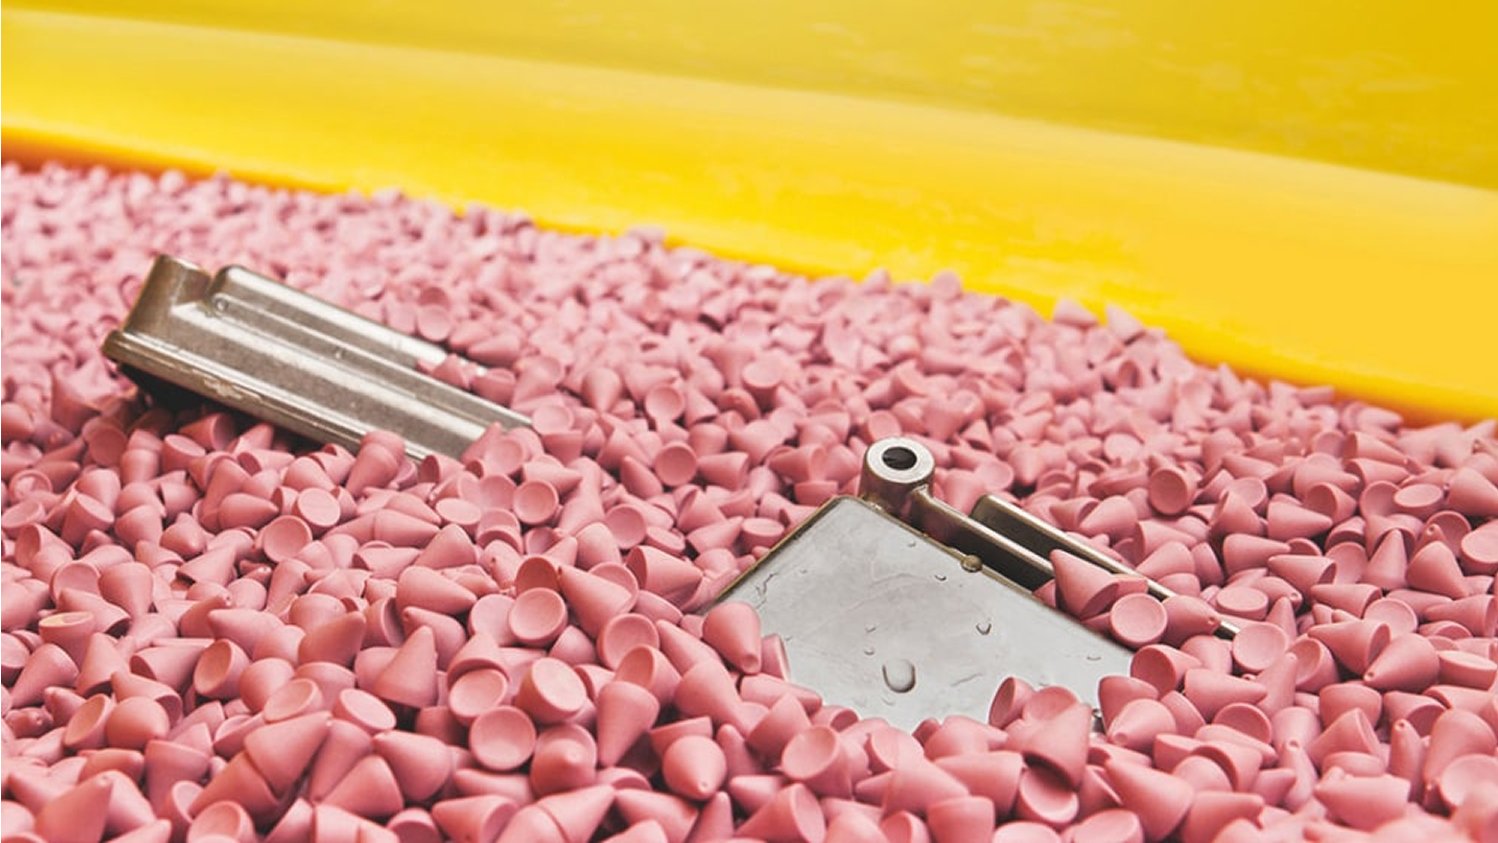
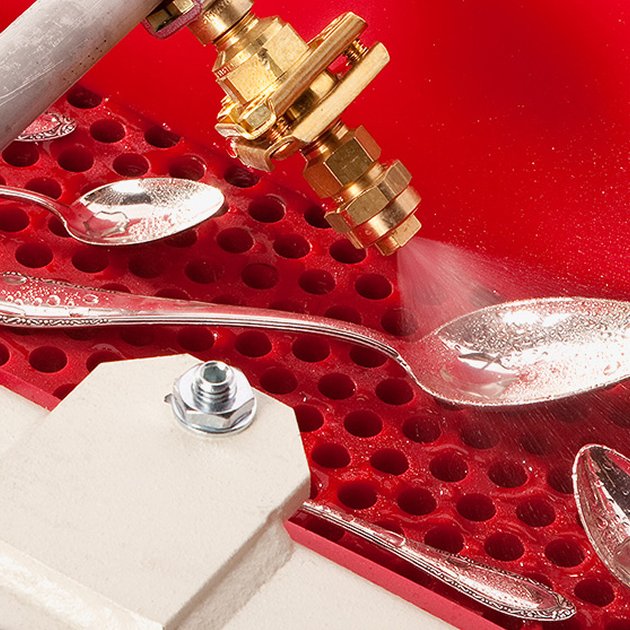
- des surfaces lisses et homogènes
- des arêtes arrondies avec précision
- des temps d'usinage courts
- une reproductibilité absolue
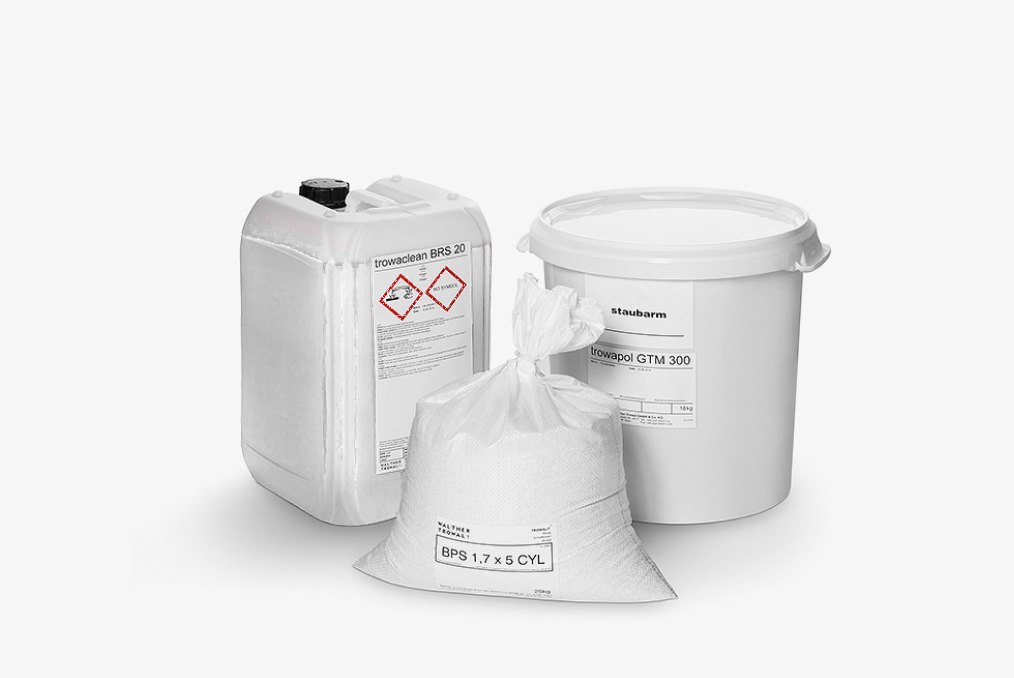
Les installations de polissage par vibration, les agents de polissage et les Compounds de Walther Trowal sont parfaitement adaptés aux défis spécifiques de l’industrie aéronautique : ils permettent non seulement d’obtenir la structure de surface souhaitée , mais garantissent également le respect précis et reproductible des tolérances de fabrication.
Nos machines et nos produits de traitement sont conformes aux normes et directives internationales et sont homologués par les équipementiers (OEM) et les prestataires de maintenance (MRO) de l'industrie aérospatiale pour de nombreux processus.


Un critère de qualité déterminant dans la fabrication de pièces destinées à l'industrie aéronautique est la reproductibilité élevée des processus. Celle-ci ne peut être atteinte que si des conditions initiales identiques sont établies pour chaque pièce et maintenues tout au long de la production.
C’est pourquoi nous gardons toujours à l’œil l’ensemble de la chaîne de processus : l’interaction parfaite entre les machines, les abrasifs et les Compounds. La condition préalable à une sécurité maximale des processus est d’automatiser ces derniers dans la mesure du possible, afin d’exclure autant que possible le facteur humain.
Dans l’industrie aéronautique, Walther Trowal compte parmi les rares fabricants à proposer une gamme complète de solutions en matière de technologie de tribofinition d’un seul tenant – y compris l’automatisation du processus, depuis la Manipulation des pièces jusqu’au traitement écologique de l’Eau de process, en passant par le polissage proprement dit.
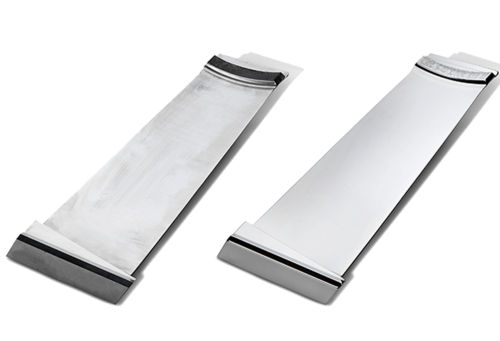
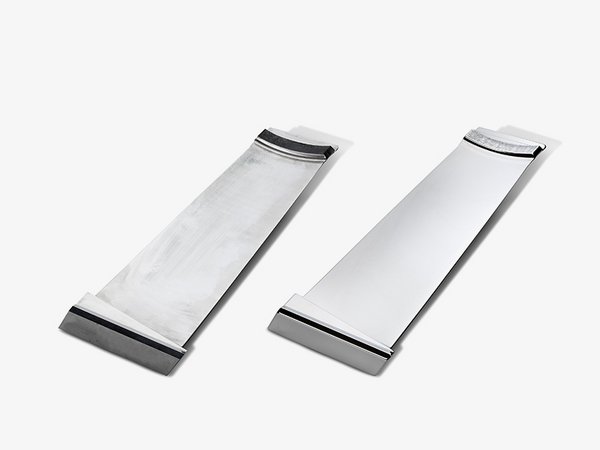
Les surfaces soumises à un écoulement doivent – à partir d'une rugosité initiale de l'ordre de Ra 1,2 à 1,6 µm dans la plupart des cas – présenter, d'une part, une rugosité d'environ Ra 0,6 à 0,2 après la tribofinition. D'autre part, les arêtes fonctionnelles doivent conserver leur contour d'origine.
Les installations de polissage par vibration de Walther Trowal répondent à ces deux critères.
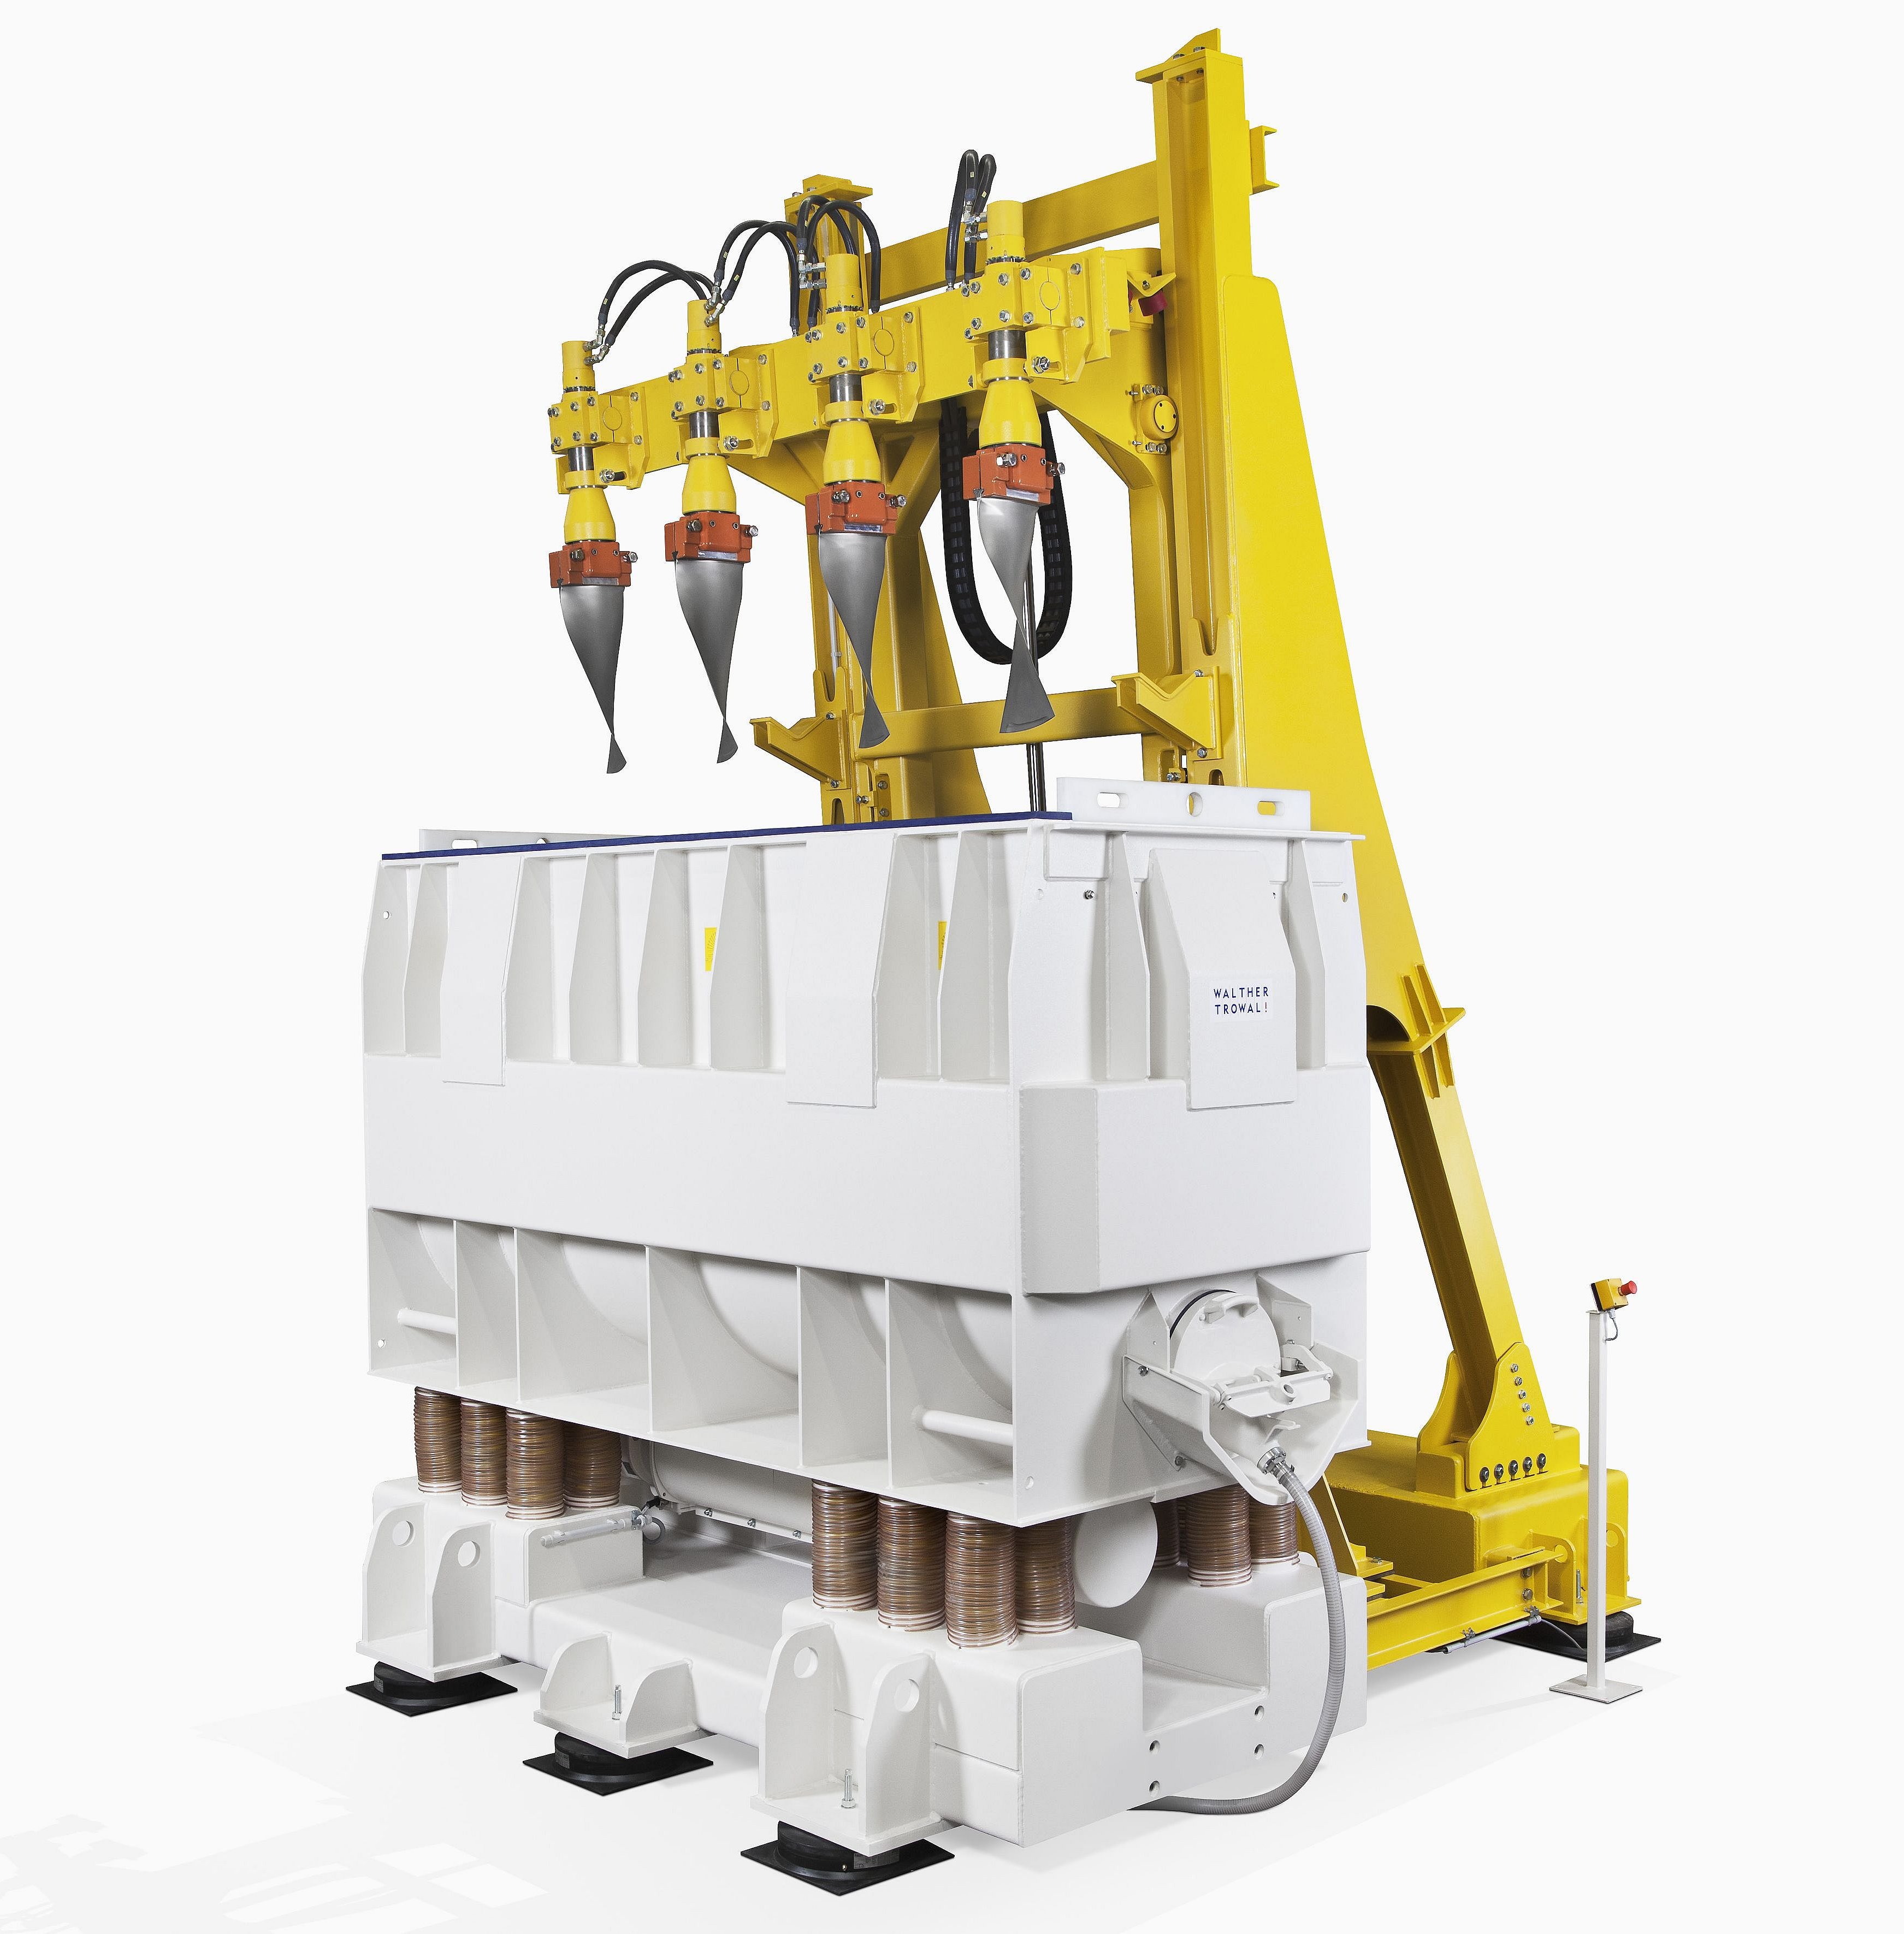
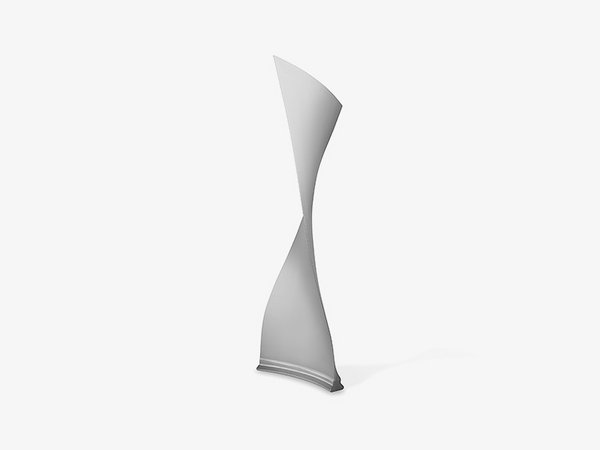
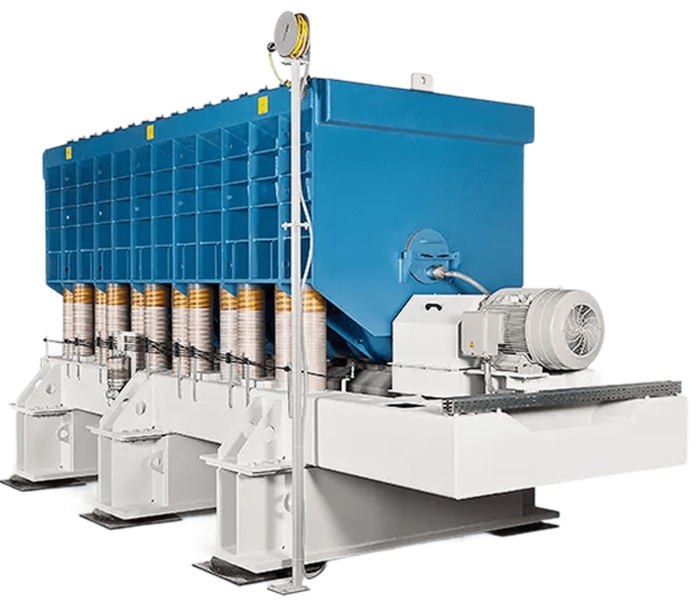
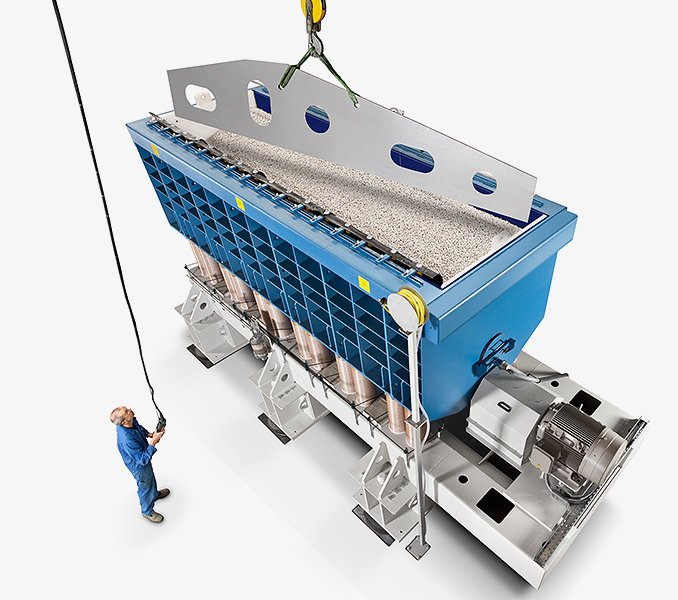
Pour les aubes de turbine d'une longueur pouvant atteindre 1 000 mm destinées aux moteurs d'avions gros-porteurs, Walther Trowal est le seul fabricant à produire des Vibrateurs en auge de la série TFM pour l'usinage vertical. Les aubes sont serrées dans un châssis de levage à l'extérieur de la machine de tribofinition, puis plongées dans la masse d'abrasifs.
Le cycle d’usinage dure moins de deux heures, ce qui est nettement plus court que lors d’une retouche manuelle. La position toujours exactement identique des aubes dans le lit d’abrasifs garantit une grande reproductibilité.
Pour l'ébavurage et le lissage d'ailettes plus courtes, on utilise souvent des Vibrateurs en auge de la série TMV. Les aubes tournent librement dans la masse d’abrasifs ou sont fixées dans des supports placés horizontalement dans la Cuve de travail. Cela permet de passer facilement d’une géométrie d’aube à une autre.
Les vibrateurs en auge sont notamment utilisés pour la maintenance, la réparation et la révision (MRO) des aubes. Ils traitent la surface en douceur et de manière uniforme, tout en préservant intégralement le contour.
Les aubes du compresseur et de la turbine sont généralement soumises à plusieurs processus de polissage par vibration à différents stades de fabrication. Elles sont par exemple soumises à l'ébavurage et au lissage après le forgeage et après l'usinage. En fonction de leur taille et de leur stade de fabrication, elles sont traitées dans des Vibrateurs circulaires et des Installations centrifuges.
Dans le TX Finisher, les aubes sont solidement fixées à la Cuve de travail et traitées à grande vitesse par les moteurs à balourd. Cela permet de lisser et de polir des composants très sensibles en peu de temps, de manière très douce et économique.
Les aubes directrices en titane et en Inconel sont généralement lissées dans des Vibrateurs circulaires ou des Vibrateurs en auge, ou polies pour passer d'une rugosité Ra de 1,2 à moins de 0,4 µm.
Lors de l'usinage des disques, l'accent est généralement mis sur l'Ébavurage et l'arrondissage ciblé des arêtes.
Walther Trowal a développé le vibrateur circulaire CM spécialement pour les blisks. Après la tribofinition, les aubes doivent présenter – en fonction de leur état initial – une rugosité comprise entre environ Ra 0,2 et 0,4 µm.
Pour les blisks et les anneaux de stator de plus grande taille, Walther Trowal fabrique le multivibrateur MV. Celui-ci lisse principalement les surfaces. La forme d’origine est conservée et très peu de matière est enlevée, en particulier au niveau des arêtes fonctionnelles.
Pour les gros moteurs des avions gros-porteurs modernes, le multivibrateur MV 50 est le premier au monde à pouvoir accueillir des blisks, des anneaux de stator ou des roues de turbine d'un diamètre allant jusqu'à 1 300 mm.
Dans de nombreuses usines, les Multivibrateurs ont permis de réduire la durée d'usinage des pièces types de plusieurs jours à quelques heures seulement, par rapport à l'usinage manuel.
Alors que pour les pièces soumises à un écoulement, l'accent est principalement mis sur la régularité des surfaces et le profil des arêtes, pour les pièces structurales, ce sont l'Ébavurage et l'arrondissage des arêtes qui priment afin de prévenir les fissures dues à l'effet d'entaille.
L'un des avantages particuliers de la tribofinition est l'absence de bavures secondaires, inévitables lors d'un usinage manuel ou robotisé.
Pour les composants de plusieurs mètres de long destinés au fuselage et aux ailes, par exemple les nervures ou les longerons, les Vibrateurs en auge TMV constituent la solution idéale. Ils peuvent accueillir des pièces structurelles d’une longueur allant jusqu’à 6 800 mm et plus.
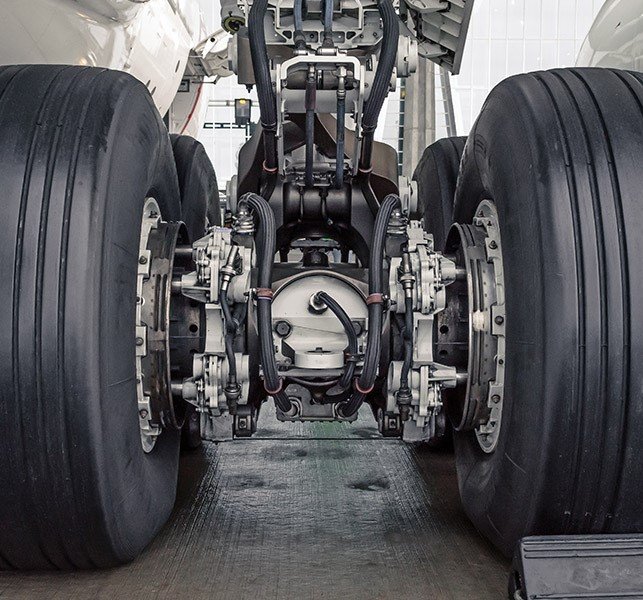
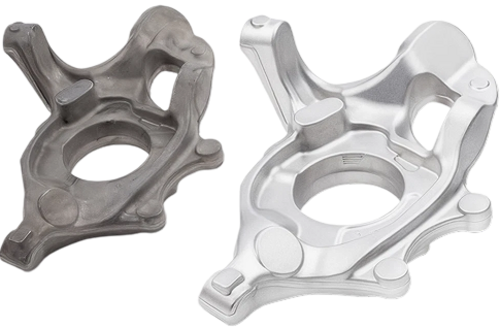
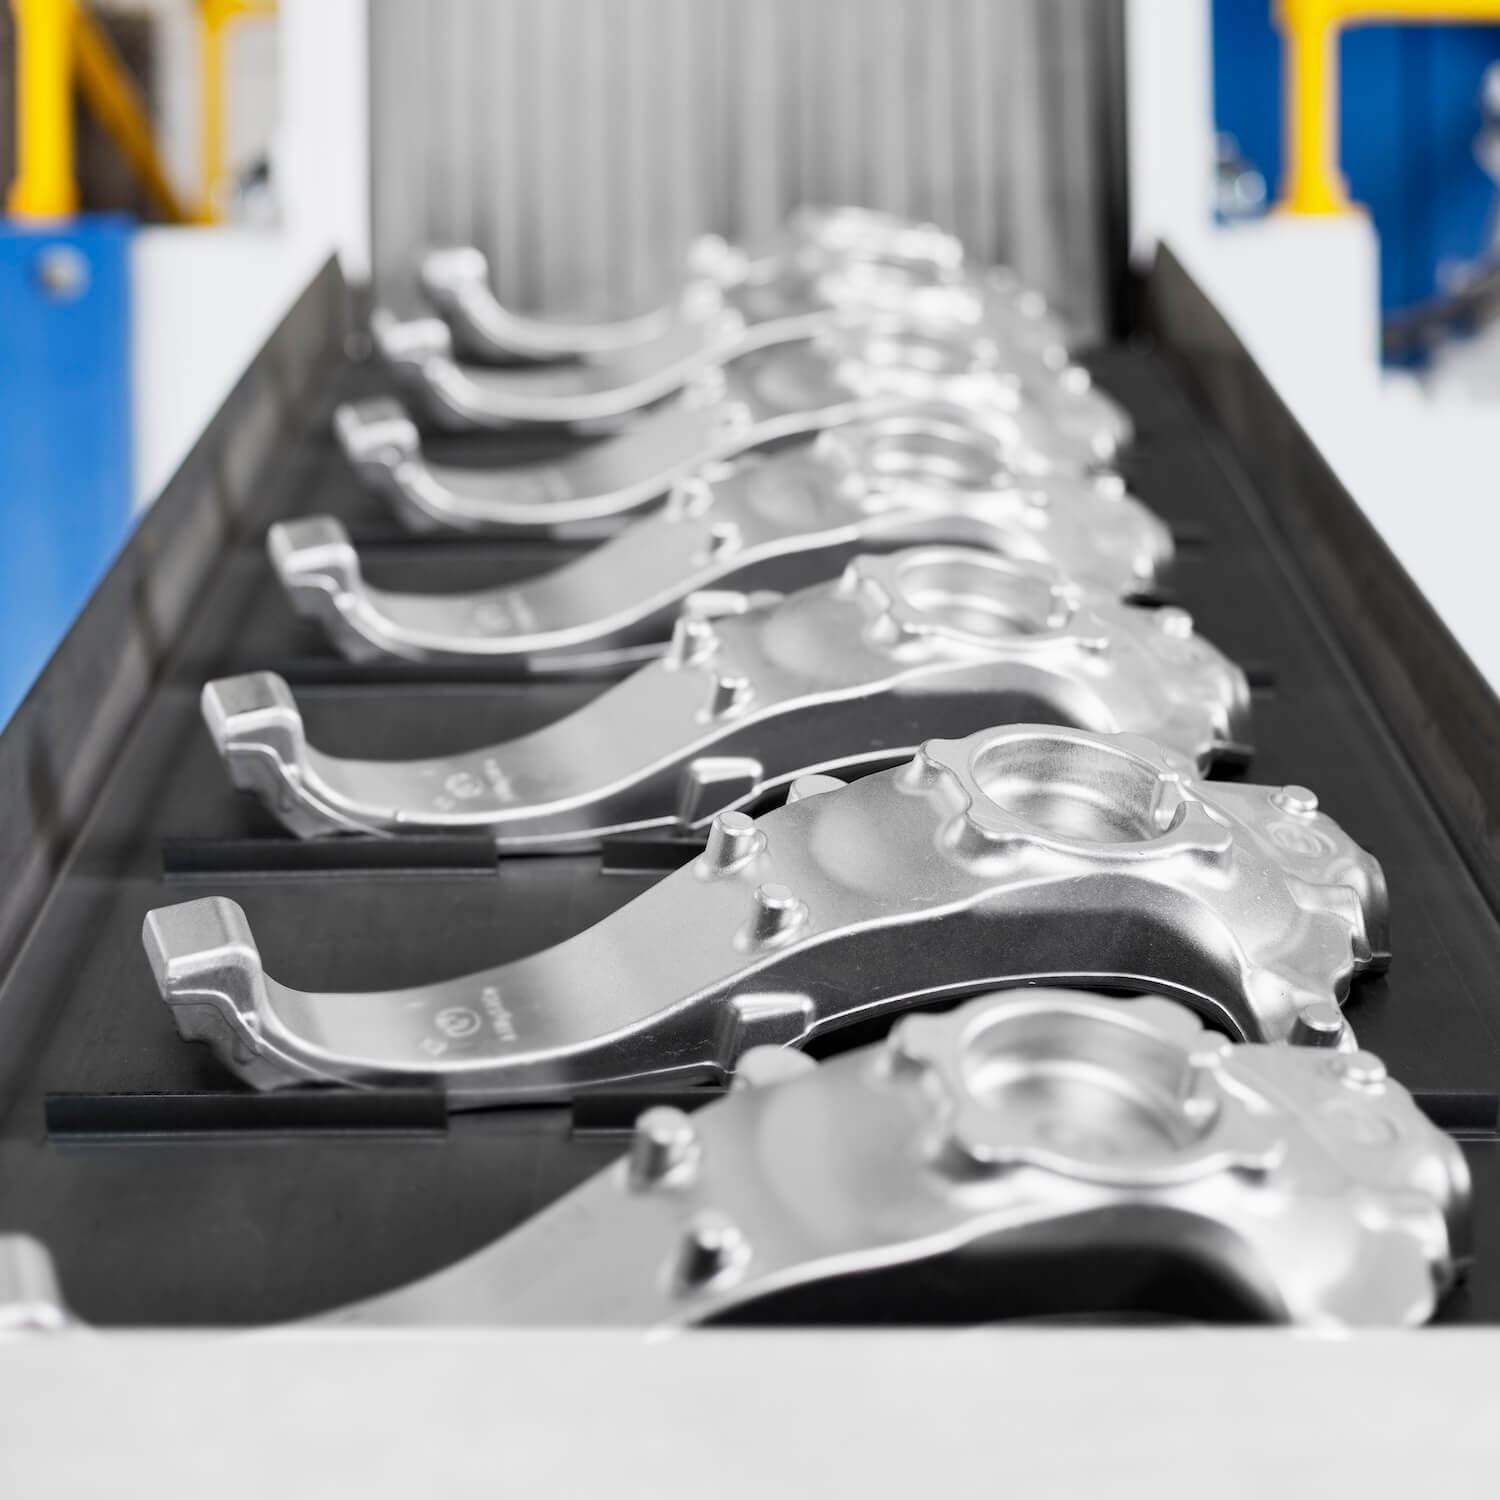
Même après le moulage, le forgeage ou le fraisage de nombreux autres composants destinés à l'aéronautique, la tribofinition reste une solution éprouvée et économique… que ce soit pour l'Ébavurage, l'arrondissage des arêtes ou le lissage et le polissage des pièces. L'un des avantages particuliers de la tribofinition est que les médias abrasifs parviennent également à l'intérieur des composants.
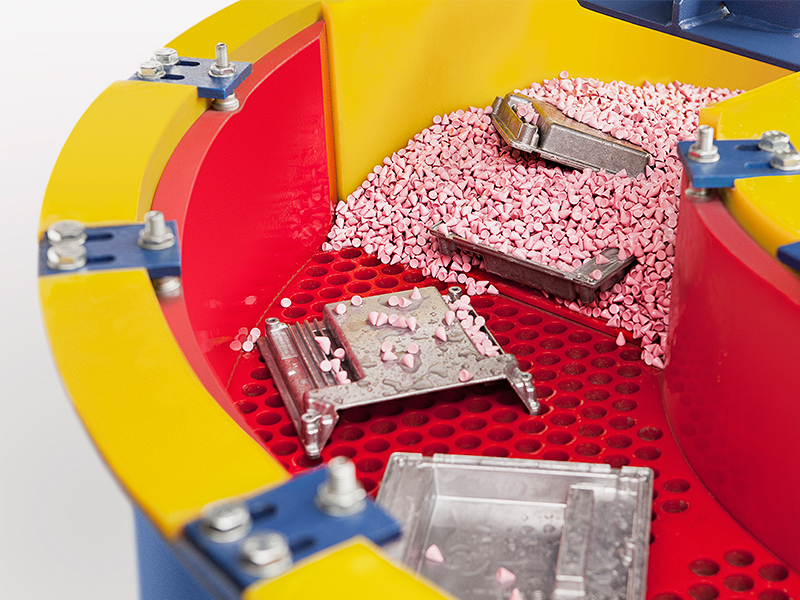
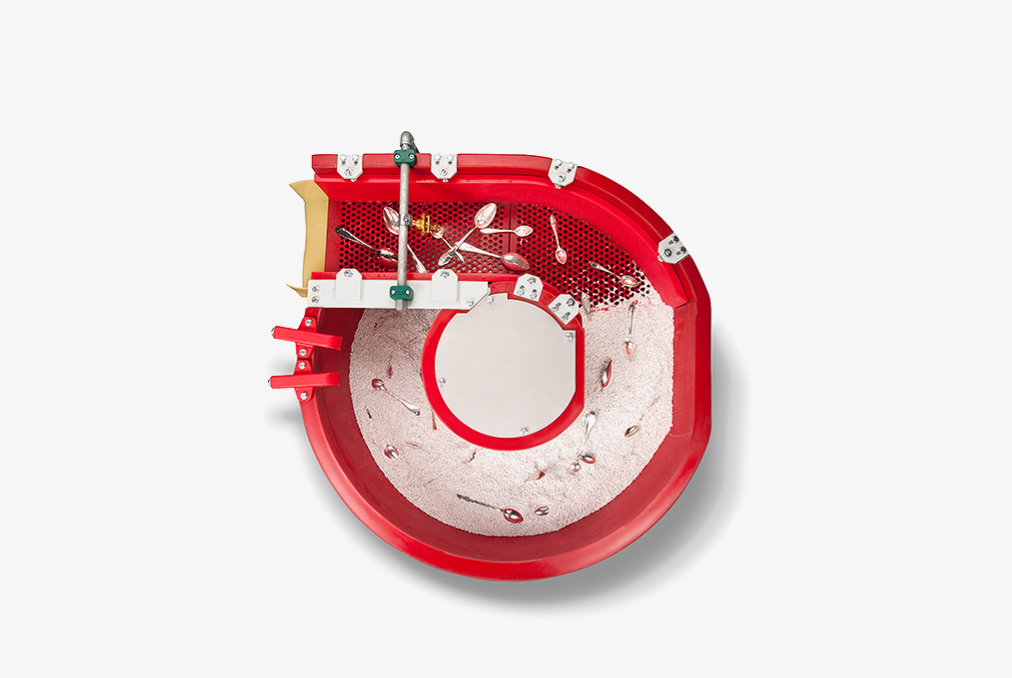
Pour les composants moulés, forgés ou usinés dont la taille ne dépasse pas quelques centimètres, on utilise principalement des Vibrateurs circulaires. Selon la tâche à accomplir, les pièces sont soit versées en vrac dans la masse d'abrasifs, soit fixées dans la machine afin qu'elles ne se touchent pas.
Les grands composants de châssis en acier issus de l'usinage sont généralement lissés et effectués par Ébavurage et Tribofinition dans des Vibrateurs en auge. L'avantage particulier de la Tribofinition réside dans le fait que le rayon des arêtes peut être contrôlé de manière ciblée. Cela permet d'éviter les fissures causées par les entailles.
Le processus d'ébavurage des roues et des pièces du système de freinage se déroule dans des Vibrateurs circulaires de la série MV.
Walther Trowal a développé, spécialement pour les carters de moteur présentant de nombreuses bavures et constitués de matériaux difficiles à usiner, un vibrateur à cuve équipé d'un dispositif de levage qui tourne pendant la tribofinition.
De nombreuses petites pièces fraisées – des composants hydrauliques aux boucles de ceinture en passant par les pièces de boîte de vitesses et les serrures de porte – sont principalement polies par glissement dans des Multivibrateurs et des Installations centrifuges.
Revêtement de petites pièces pour l'industrie aéronautique
Petites pièces en grande série
Les aéronefs comportent de nombreuses petites pièces dont la surface doit répondre à des exigences élevées et qui doivent être revêties en grande quantité avec différents matériaux… par exemple des connecteurs, des vis ou des boulons.
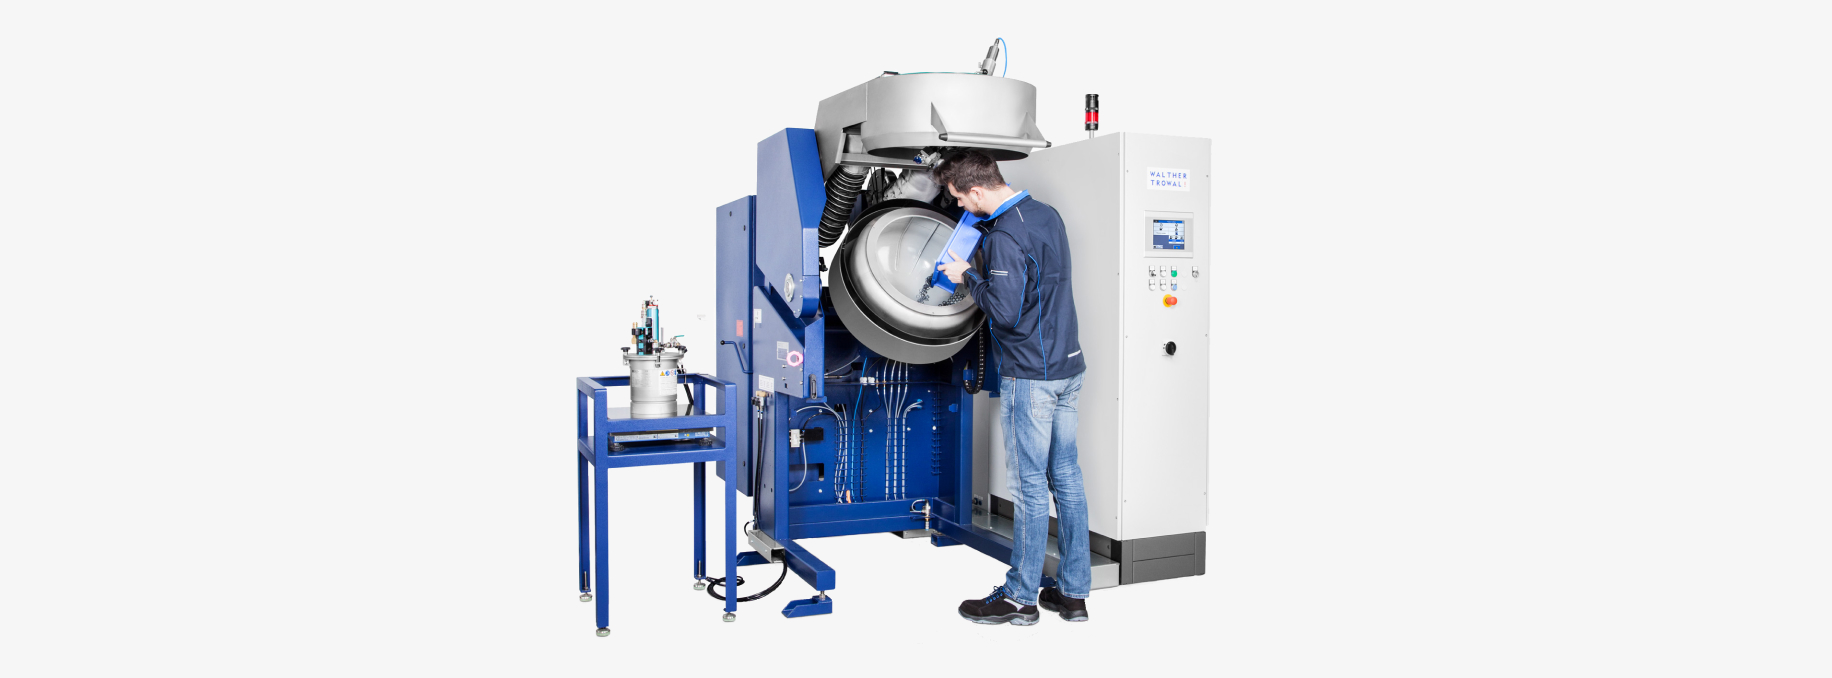
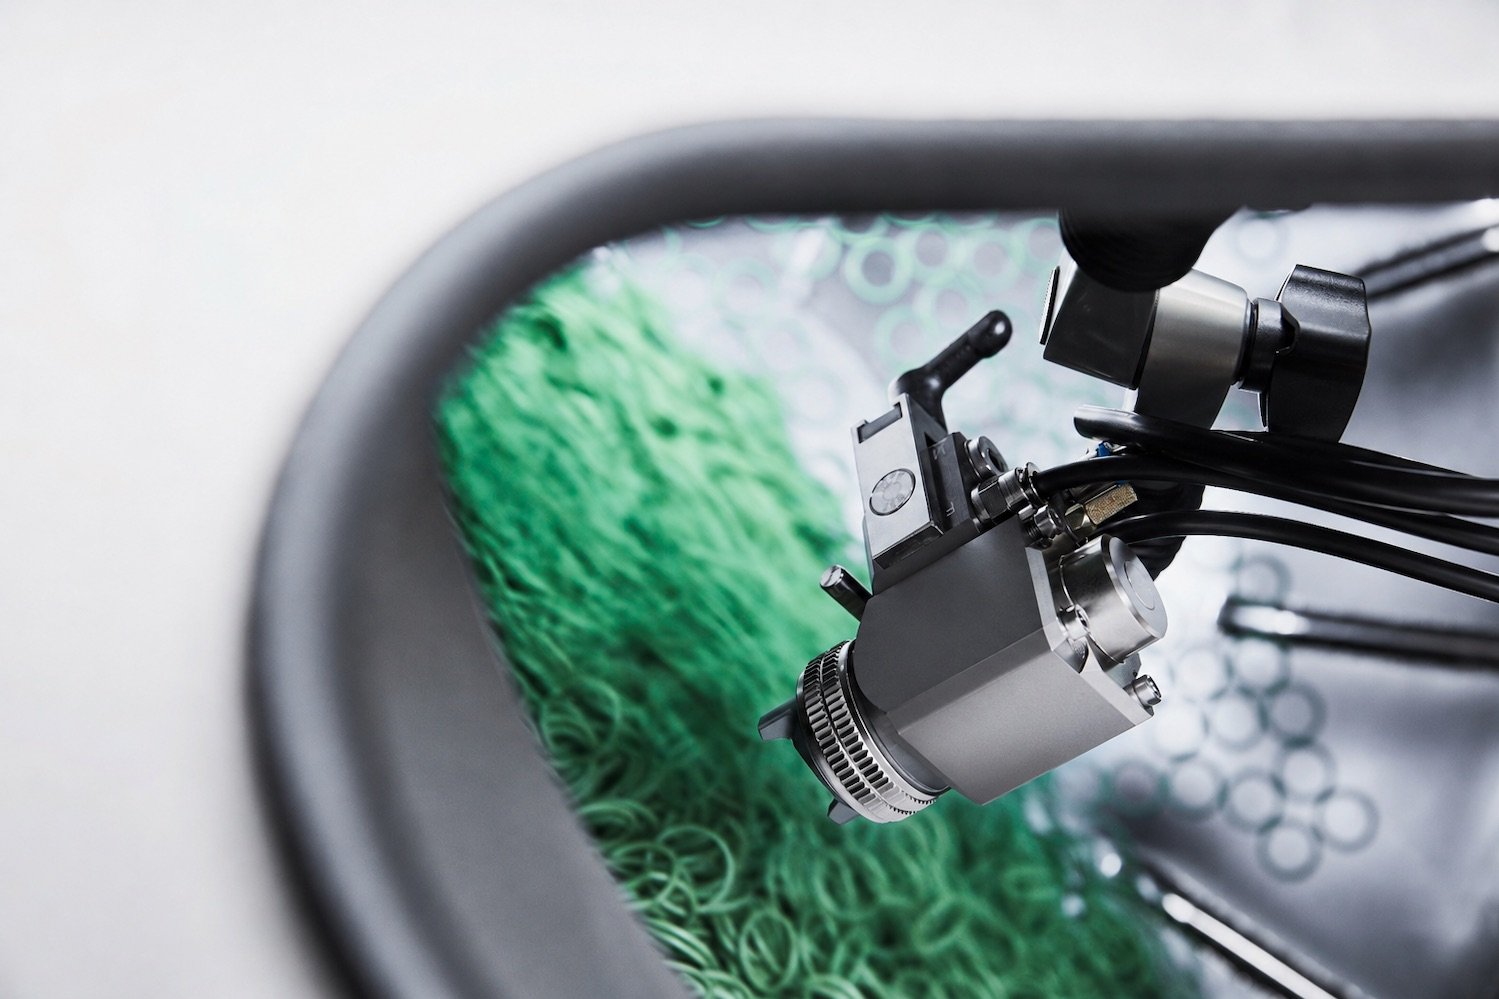
Pour un traitement de surface efficace de ces petites pièces produites en grande série, le revêtement en tambour avec les Machines Rotamat constitue la solution la plus économique. Il convient à une large gamme de pièces en métal ou en différents plastiques.
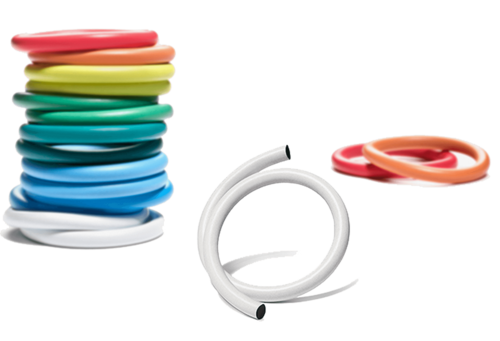
Les machines Rotamat permettent d'obtenir une surface revêtue de manière homogène, avec une épaisseur de couche régulière et une grande stabilité à long terme de l'application du matériau. Elles applique par exemple des laques anticorrosion sur les pièces. Sur les composants électroniques – par exemple les noyaux et anneaux en ferrite ainsi que les enveloppes de condensateurs –, il applique un revêtement isolant. Il effectue le revêtement des petites pièces, telles que les joints toriques ou les composants d’étanchéité, avec des vernis lubrifiants. Ceux-ci réduisent les coefficients de frottement et évitent les effets de vibration et de glissement saccadé.
Dans l’industrie aéronautique, des dizaines de Machines Rotamat sont utilisées à travers le monde.

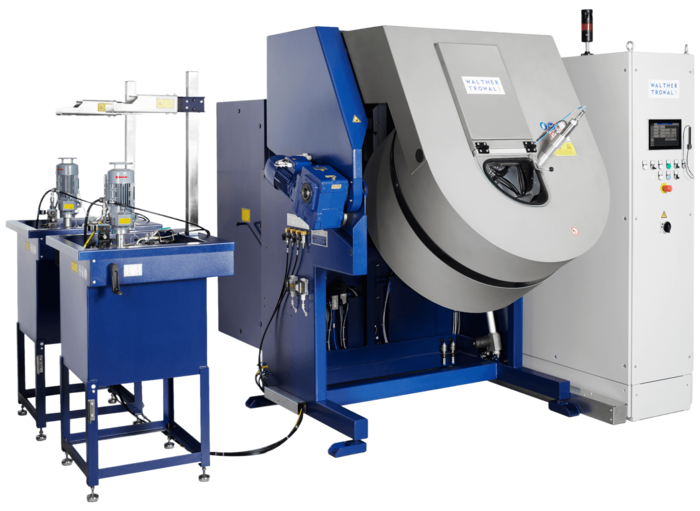
Découvrez dans nos livres blancs et études de cas des connaissances d'experts triées sur le volet ainsi que des exemples concrets tirés de la pratique. Ces contenus exclusifs vous offrent des analyses approfondies, des pistes de solutions concrètes et des idées précieuses pour vos applications spécifiques.

Nous nous ferons un plaisir de vous conseiller personnellement en fonction de votre cas particulier
Votre interlocuteur
Nos experts en machines et produits de traitement trouveront la solution adaptée à votre application ! N'hésitez pas à nous contacter directement ou à utiliser le formulaire de contact.
Bruno Andreas Barbeitos Helfrich
H.J. Helfrich Comércio e Equipamentos Lda
h.j.helfrich@sapo.pt
Michael Ofenbek
RS Techniques de traitement de surface
office@rs-oberflaechentechnik.at